

I malings- og malingsindustrien fører pigmentklumping til dårlig fargeutvikling og overflatefeil. Vår industrielle High Shear Mixer er spesielt utviklet for dispersjoner med høyt faststoffinnhold. ...
READ MORE
Hvordan maling produserer: trinn-for-trinn-veiledning til malingsproduksjonsprosessen
En leder for malingsanlegg i Ningbo åpnet forrige ukes produksjonslogg og fant et kjent problem: batch 2417 og batch 2418 brukte samme formel, samme pigmentpartier og samme prosessregistreringer, men nedtrekket fra batch 2418 viste lavere fargestyrke og en grovere sliping. Problemet var ikke ingrediensene. Det var måten spredningen og sviktende trinnene ble utført.
Malingproduksjon er en kontrollert sekvens av dispergering, blanding, testing og fylling. Et stabilt, konsistent belegg oppnås når hvert trinn utføres med riktig utstyr og prosessparametere. Denne artikkelen forklarer hvordan maling produseres i et typisk kommersielt anlegg, hvilke prosesstrinn som betyr mest, og hvilket blande- og lagringsutstyr som fungerer best på hvert punkt.
Malingproduksjon på øyeblikk: Fire kontrollerte stadier
Enten og anlegg produserer arkitektoniske malinger, industrielle primere eller bilbelegg, følger produksjonssekvenser den samme strukturen. De fire stadiene nedenfor vises i praktisk talt alle malingsfremstillingsprosesser.
| Scene | Hovedmål | Typisk utstyr | Prosesstid |
|---|---|---|---|
| 1. Pigmentspredning | Bryt pigmentagglomerater ned til en målfinhet | Høyskjær mikser, perlemølle | 30-90 min |
| 2. La ned | Tilsett harpiks, løsemidler og tilsetningsstoffer for å nå endelig viskositet | Blandetank med anker eller turbinrøreverk | 20-60 min |
| 3. Kvalitetstesting | Kontroller finhet, viskositet og fargestyrke | Hegman måler, Brookfield viskosimeter | 15-45 min |
| 4. Fylling og oppbevaring | Pakk ferdig maling og stabiliteten | Fylle hode, holde- og lagertanker | Kontinuerlig |
Tabellen ovenfor oppsummerer den generelle flyten. Avsnitt som følger forklarer hvert trinn i praktiske termer, med spesiell oppmerksomhet til utstyrsbeslutningene som påvirker batch-til-batch-konsistensen.
Trinn 1: Pigmentspredning
Pigmenter kommer til malingsanlegget som fint pulver, men de primære partiklene er naturlige grupper i agglomerater. I tilstand måler disse klyngene vanligvis 50-100 mikron eller mer . I en ferdig maling må pigmentpartikler normalt reduseres til 15-30 mikron rekkevidde , og noen ganger finere for høyglans finish.
Dispersjon er den mekaniske prosessen som bryter disse agglomeratene fra hverandre. Det involverer at tre ting skjer på en gang: fukting av pigmentoverflaten med bindemiddelløsningen, innføring av skjærkraft for å skille klyngene, og stabilisering av de separerte partiklene slik at de ikke re-agglomererer under resten av prosessen.
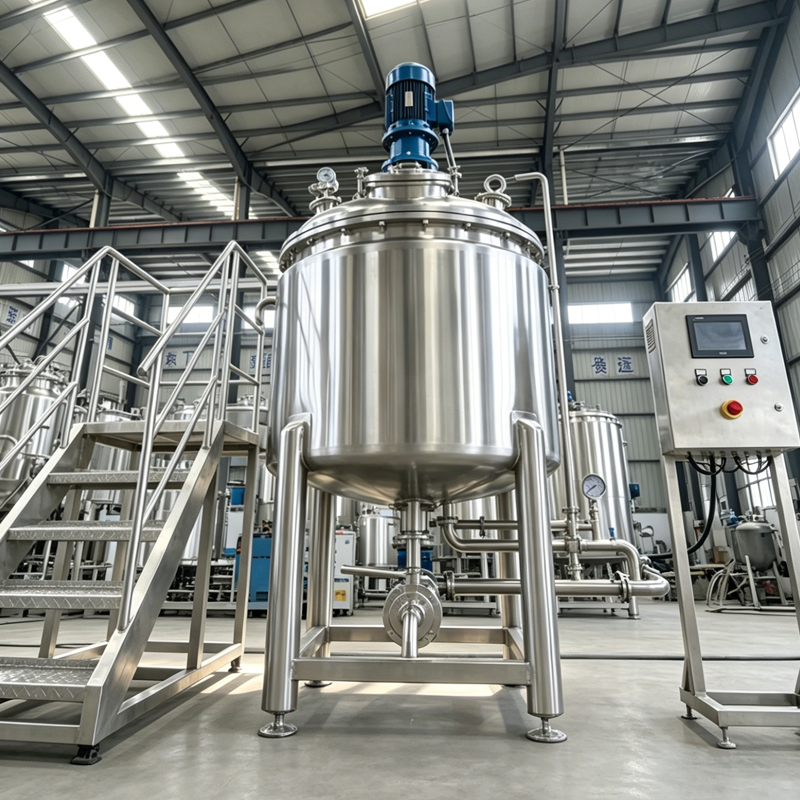 Industriell høyskjærblander for pigmentdispersjon Denne mikseren bruker en motor med høyt dreiemoment og en spesialisert dispersjonsskive for å pigment bryteagglomerater, noe som sikrer ensartet farge og jevn finish i malings- og malingsapplikasjoner med høyt innhold av raskt innhold. Se produkt →
En rotor-stator-blander gir den mekaniske energien som trengs for dette trinnet. Rotoren spinner med høy hastighet inne i en stasjonær stator, og genererer spisshastigheter på omtrent 20-50 m/s . Slammet trekker inn i statorer og driver med høy hastighet, og produserer hydrauliske skjær- og kollisjonskrefter som splitteragglomerater til individuelle pigmentpartikler.
For malingsanlegg som oppgraderer fra enkle omrørere til spesialbygd dispersjonsutstyr, kan en dedikert industriell høyskjær-mikser for pigment- og malingsliping forkorte spredningstiden fra timer til minutter samtidig som den gir en synlig mer jevn møllebase.
Typiske spredningsparametere for en kommersiell malingbatch
- Rotorspisshastighet: 20-50 m/s, avhengig av pigmenthardhet og bindemiddelsystem
- Batchtemperatur: hold under 50-60°C for å begrense løsningsmiddelfordampning og harpiksnedbryting
- Dispersjonstid: 30-90 minutter per batch, verifisert med en Hegman-måler
- Finhetsmål: Hegman skala 6-7, tilsvarende omtrent 15-25 mikron for de fleste industrielle malinger
Trinn 2: La-ned og blanding
Når pigmentet er fullstendig dispergert, overføres den konsentrerte møllebasen til en blandetank. De resterende formelkomponentene tilsettes her: harpiksløsninger, løsemidler, skumdempende midler, fuktemidler, biocider og tiksotrope fortykningsmidler. Dette stadiet kalles la-ned, og det bestemmer den endelige viskositeten, flytoppførselen og påføringsegenskapene til malingen.
Rekkefølgen ingrediensene tilsettes i betyr noe. Hvis harpiksen helles inn for raskt, kan lokalisert nedbør dannes små geler eller flekker som er vanskelige å spre på nytt. En typisk sviktende sekvens ser slik ut:
- Start røreverket på lav hastighet og fyll møllebasen i blandetanken.
- Tilsett harpiks og mykner i en jevn strøm, ikke én gang.
- Introduser løsemidler sakte mens du ser på batchtemperaturen for å unngå avkoking.
- Bland inn tilsetningsstoffer, med antiskummidler tidlig i syklusen og fortykningsmidler mot slutten.
- Avslutt med et kort homogeniseringspass for å stabilisere dispersjonen før prøvetaking.
Vannbaserte malinger er spesielt krevende ved nedgang. De er emulsjoner, noe som betyr at overdreven skjærkraft kan bryte dråpene og destabilisere hele partiet. En SS316L homogenisatortank for stabile kjemiske emulsjoner gir malingsprodusenten kontrollert skjærkraft på dette stadiet, med nok fleksibilitet til å håndtere både lavviskositet og høyfaststoffformuleringer.
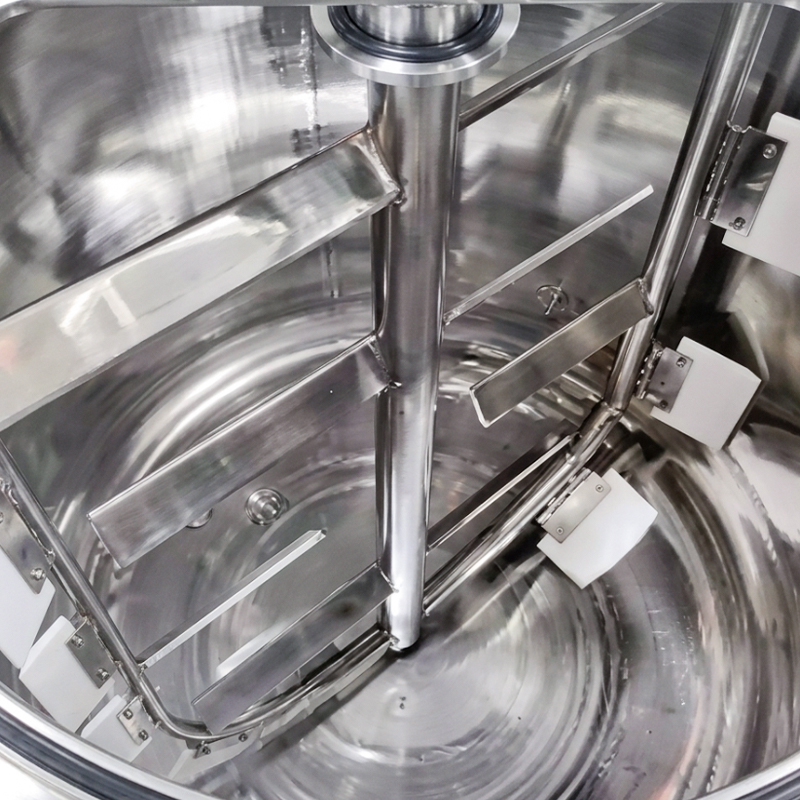 SS316L Homogenisatortank for reaktive emulsjoner Bygget med korrosjonsbestandig 316L rustfritt stål og en høyytelses homogenisator, forhindrer denne tanken metallforurensning og passerer krevende kjemisk blanding, polymermodifisering og prosessering med høy renhet. Se produkt →
Utformingen av blandetanken betyr like mye som omrøringshastigheten. Ulike røreverksgeometrier skaper svært forskjellige strømningsmønstre, og den riktige konfigurasjonen forhindrer døde soner der ublandet materiale samler seg nær tankbunnen. For en praktisk oversikt over hvordan blandetanker fungerer og hvilke konfigurasjoner som passerer til ulike prosesser, se vår artikkel om hva en blandetank er .
Trinn 3: Kvalitetstesting
Før maling sendes til påfyllingslinjen, må hver produksjonsbatch bestå et lite sett med prosesskontrolltester. Disse testene krever ikke et fullstendig analytisk laboratorium; de er designet for å fange opp de vanlige batchdefektene i løpet av få minutter.
- Finhet av slipe: målt med en Hegman-måler. Målet for industrimaling er typisk 6-7, som tilsvarer omtrent 15-25 mikron.
- Viskositet: målt med et Brookfield rotasjonsviskosimeter. Flytende maling vanligvis fra 1 til 30 poise (100-3000 mPa·s) ved 25 °C.
- Tetthet: bekrefter at pigment- og bindemiddelforhold er innenfor spesifikasjonene.
- Fargestyrke: et trekk sammenlignes med en godkjent referanseprøve fra forrige aksepterte parti.
- Tørketid: en rask filmnedtrekking bekrefter at herdeprofilen ikke har endret seg.
Hvis en batch mislykkes i noen av disse testene, er den vanlige korrigerende handlingen å returnere den til senketanken for en viskositetsjustering eller en ekstra dispersjonspassering. Maling som svikter på malingsfinheten kan ikke bare filtreres; partiklene vil dukke opp igjen etter filtrering, så den riktige responsen er en ny passasje gjennom høyskjærutstyret.
Trinn 4: Fylling og lagring
Etter kvalitetsgodkjenning passerer maling gjennom et filter, typisk 100 til 200 mikron, og går deretter til påfyllingslinjen. Fyllekaret må holde malingen forsiktig omrørt til enhver tid. Hvis pigmenter får sette seg, vil de første beholderne være tynnere enn de siste, og hele partiet vil bli dømt som defekt selv om det har bestått laboratorietester.
Ferdig malingpakker i beholdere som forskjellige fra 1-liters bokser til 200-liters fat, eller lagres i tanker før forsendelse. Forsiktig håndtering under fylling bevarer konsistensen som ble oppnådd tidligere i dispergering og nedslipping.
Velge riktig utstyr for malingproduksjon
Når et anlegg utvider kapasiteten eller bytter fra en malingsfamilie til en annen, for eksempel fra løsemiddelbasert industriell emalje til vannbasert arkitektonisk belegg, må utstyrsutvalget gjennomgås på nytt. Tabellen nedenfor sammenligner de tre vanlige utstyrsvalgene i malingsproduksjon.
| Utstyrstype | Best for | Viskositetsområde | Typisk batchstørrelse |
|---|---|---|---|
| Høyskjær rotor-stator mikser | Pigmentdispersjon, klargjøring av møllebase | 100-50 000 mPa·s | 500–5000 L |
| Homogenisator tank | Vannbasert maling, emulsjonsstabilisering | 200-10 000 mPa·s | 200-3000 L |
| Blandekar med åpen topp | Nedsettelse, generell blanding, fleksibilitet i små partier | 50-5000 mPa·s | 500–5000 L |
For produksjonslinjer som håndterer løsemiddelbaserte malinger og formuleringer med middels viskositet, tilbyr en åpen beholder med variabel hastighet fleksibel kapasitet til en moderat kostnadskapital. Høyhastighets kjemikalieblandebeholdere med åpen topp er et praktisk eksempel designet for å håndtere både dispersjons- og slippoppgaver i en enkelt tank.
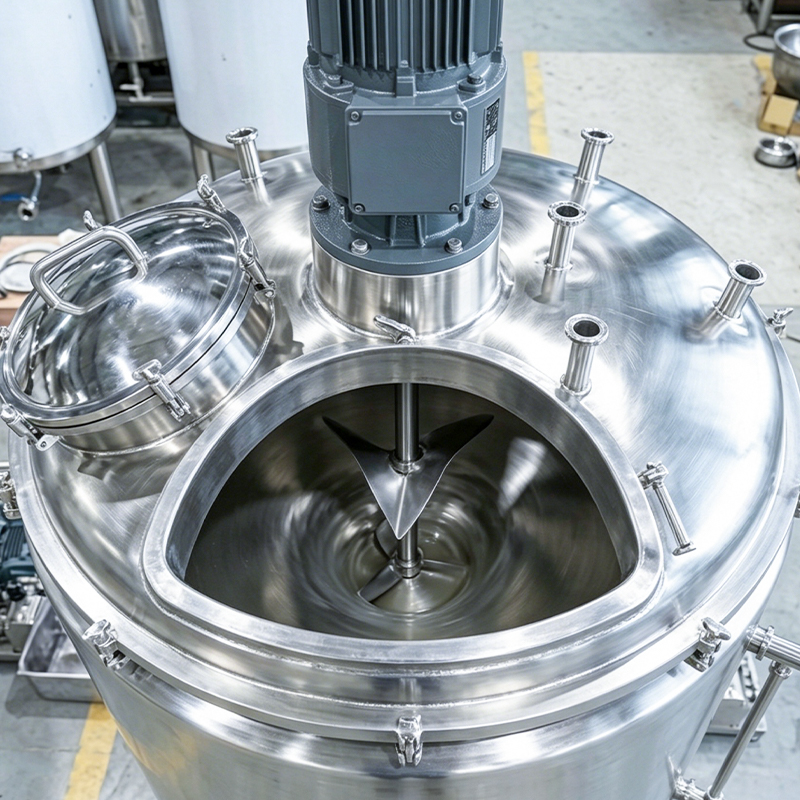 Høyhastighets åpent kar for kjemisk blanding Med pumpehjul med variabel hastighet opp til 960 RPM og åpent design, inkorporerer dette kartet raskt pulver og håndterer pigmentspredning og aggressiv væskeblanding med forsterket konstruksjon. Se produkt →
Praktiske utvalgskriterier
- Konstruksjonsmateriale: SS304 er vanlig for løsemiddelbasert maling; SS316L foretrekkes for vannbaserte systemer og kloridholdige tilsetningsstoffer.
- Mantelet oppvarming eller kjøling: nødvendig når viskositeten må kontrolleres under dispergering og senking.
- Mulighet for å være på plass: reduserer overgangstiden når du bytter mellom farger eller produktfamilier.
- Tankkapasitet kontra batchstørrelse: tillat minst 15-20 % headspace for løsningsmiddeltilsetning og skjær-indusert sprut.
- Hastighetskontroll: omformere med variabel frekvens lar én tank gå fra blanding med lav skjærkraft til dispersjon med høy skjærkraft.
Malingproduksjon ser enkelt ut fra utsiden: bland pigment, harpiks og løsemiddel, og pakke deretter inn resultatet. I praksis stiller hvert trinn, fra dispergering og nedgang til testing og fylling, ulike mekaniske krav til utstyret. Batch-konsistensen bestemmer mindre av formelen alene enn av hvor godt blande- og dispersjonsutstyr samsvarer med pigmentsystemet, viskositetsområdet og produksjonsskalaen.
Hvis du planlegger en ny malingsproduksjonslinje, oppgraderer et eksisterende anlegg eller legger til dispersjonskapasitet, hjelper det å diskutere prosessen med en utstyrsleverandør som kan matche tanker, høyskjæreverk og høyskjære til dine konkrete formuleringer. Kontakt oss for å gjennomgå prosjektkravene dine.
Nyheter
-
-
Spesialiserte produksjonsserier, som smaksstoffer eller konsentrerte tilsetningsstoffer, krever ofte en dedikert rensesløyfe for å unngå å forurense hovedsystemet. Vår tilpassbare Single-Tank CIP S...
READ MORE -
For avanserte produkter for personlig pleie er mikrobiell vekst i sprekker og ujevn fordeling av overflateaktive stoffer kritiske kvalitetsrisikoer. Denne sanitære enkeltveggsagiterte tanken har en...
READ MORE -
Høyviskøse fruktpuréer og fibrøse juicer lider ofte av ujevn varmepenetrasjon og "brente" smaker når de behandles i standard platevarmevekslere, som også har en tendens til å tette seg le...
READ MORE -
I mikrobryggerier hvor plassen er begrenset, er en fast CIP-stasjon ofte upraktisk. Dette bærbare manuelle CIP-systemet er designet med et smalt fotavtrykk for å passe gjennom standarddører og navi...
READ MORE -
Klebrig sukker og fruktkjøtt i juicelinjer krever presis termisk styring for å forhindre karamellisering under rengjøring. Dette spesialiserte halvautomatiske CIP-systemet er optimalisert...
READ MORE
YME utstyr
-
-
Velkommen til Besøk oss
No. 15 Yinghua Road, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, Zhejiang-provinsen, Kina -
Ring Oss
• Mob: +86 0574 6583 9268 -
Kontakt Oss på nett
• info@ymeequipment.com
Opphavsrett © YME Equipment Co., Ltd. Alle rettigheter reservert.
OEM/ODM Produsent av væskeprosessutstyr
Leverandør av bryggeriutstyr
